Artykuł sponsorowany
Jak stal, twardość i powłoka wpływają na żywotność narzędzi tnących w termoformowaniu
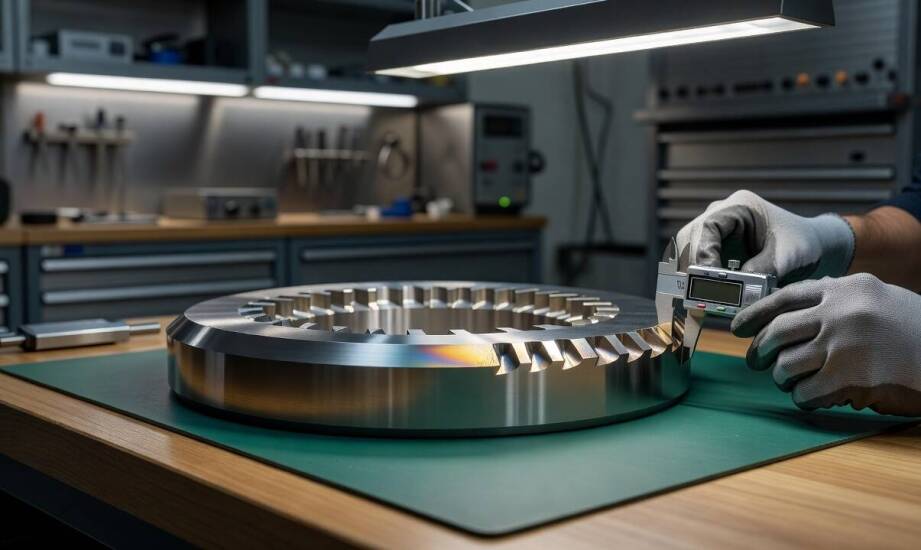
Produkcja opakowań na maszynach do termoformowania wymusza pracę narzędzi tnących przy wysokich częstotliwościach cykli. Ciągły kontakt z foliami zawierającymi różnego rodzaju wypełniacze szybko ujawnia ewentualne błędy w konstrukcji i doborze materiału. Zjawisko to prowadzi do przedwczesnego zużycia krawędzi roboczych, co bezpośrednio przekłada się na kosztowne przestoje całej linii produkcyjnej. Właściwa konfiguracja parametrów ostrza pozwala zminimalizować to ryzyko. Odpowiedni stopień twardości i struktura narzędzia determinują stabilność procesu cięcia folii PET czy PP.
Wpływ gatunku stali i twardości na odporność krawędzi
Stal narzędziowa 1.2379 (NC11LV, D2) wyróżnia się dużą zawartością chromu oraz wanadu, co pozwala osiągnąć znakomite parametry eksploatacyjne podczas długich serii. Struktura tego materiału chroni krawędź przed szybką degradacją w cyklu pracy ciągłej. Właściwości te różnią się od charakterystyki innych popularnych materiałów stosowanych w obróbce. Przykładowo, stal 1.2210 to typowy stop chromowo-wanadowy do pracy na zimno, jednak to właśnie gatunek 1.2379 oferuje znacznie wyższą odporność na zużycie ścierne.
Odpowiednia twardość stopu pozostaje kluczowym warunkiem utrzymania ciągłości pracy maszyny. Proces hartowania, który pozwala uzyskać twardość w zakresie 58–62 HRC, optymalnie równoważy trwałość krawędzi z odpornością na wyszczerbienia. Podwyższenie tego parametru powyżej 63 HRC rzeczywiście zwiększa odporność na ścieranie, lecz jednocześnie podnosi kruchość materiału. Zbyt twarde narzędzie wykazuje tendencję do mikropęknięć w trakcie samego ostrzenia, co wymusza przedwczesną wymianę całego elementu. Zjawisko to ma szczególne znaczenie w sytuacjach, w których wykrojniki do tworzyw sztucznych poddawane są dużym obciążeniom mechanicznym.
Rola powłok i procesy regeneracji narzędzi
Zastosowanie odpowiednich warstw ochronnych stanowi kolejny etap poprawy parametrów roboczych narzędzia. Powłoki nanoszone metodą PVD, w tym warstwy DLC, zmniejszają współczynnik tarcia powierzchni do wartości rzędu 0,1–0,2. Taka specyfikacja techniczna ogranicza przywieranie przetwarzanego tworzywa oraz skutecznie obniża temperaturę w strefie cięcia. Stabilność termiczna wydłuża okres między kolejnymi interwencjami serwisowymi i chroni przed odkształceniami. Rozwiązanie to sprawdza się w przypadku przetwarzania folii generujących podwyższone tarcie.
Decyzje dotyczące wyboru materiału i technologii zabezpieczającej zapadają na wczesnym etapie projektowania detalu. Praktyka narzędziowni Thermo-Tools pokazuje, że produkcja form do termoformowania i matryc tnących wymaga wykorzystania zaawansowanych procesów obróbczych. Precyzyjne frezowanie 5-osiowe oraz szlifowanie płaszczyzn na szlifierce bramowej CNC pozwalają uzyskać wymaganą geometrię i docelową chropowatość pod aplikację powłoki. Głębokie wiercenie otworów wiertarką poziomową CNC zapewnia natomiast odpowiednie kanały chłodzące, co wspiera proces odprowadzania ciepła podczas pracy narzędzia.
Każdy profil roboczy ulega powolnemu zużyciu, a tradycyjne ostrzenie przestaje przynosić efekty, gdy ubytek materiału przekracza dopuszczalną wysokość noża, wynoszącą często około 23,8 milimetra. Prawidłowa regeneracja wymaga dokładnej oceny geometrii, kątów tnących oraz stanu samego nośnika. W przypadku wykrycia pęknięć bazowych lub nadmiernego zaokrąglenia profilu, przywrócenie sprawności układu opiera się na pełnej obróbce skrawaniem bądź montażu nowej wkładki tnącej.
Zestawienie stali 1.2379 o twardości 58–62 HRC z niskotarciową powłoką DLC zdaje egzamin przy wymagającym cięciu folii o podwyższonej ścieralności. Przy obróbce standardowych tworzyw, które nie wywołują tak silnego zużycia adhezyjnego, racjonalnym wyborem pozostaje stop o niższej twardości zabezpieczony powłoką TiN lub TiCN. Przemyślana konfiguracja parametrów materiałowych obniża koszty bieżącej eksploatacji. Właściwe dopasowanie technologii gwarantuje powtarzalność wykrawania detali na liniach termoformujących, znacząco redukując liczbę wymuszonych przerw w produkcji.
Kategorie artykułów
Polecane artykuły

Zwiedzamy Reichstag

Kapcie hotelowe z logo – jak wybrać odpowiednie dla różnych typów gości?

Wpływ liftingu twarzy na poprawę konturów i młodzieńczy wygląd
